Nederlands
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
EIHE Steel Structure's Box Column Processing Flow & Engineering Application Prestaties
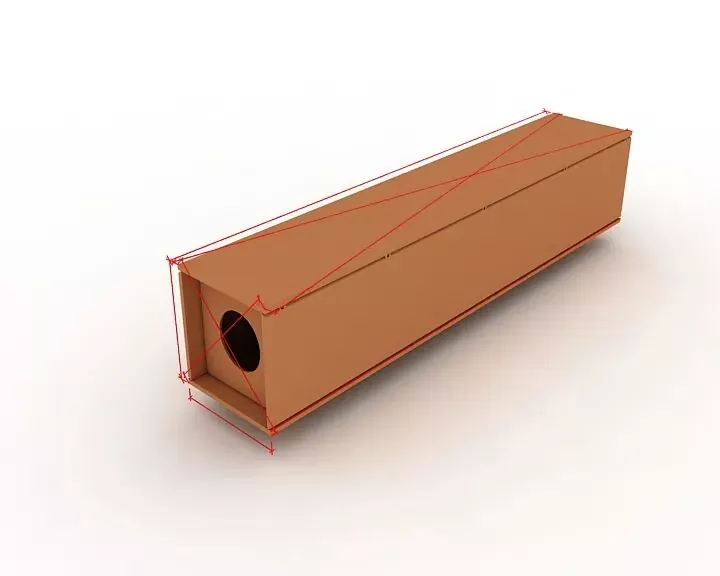
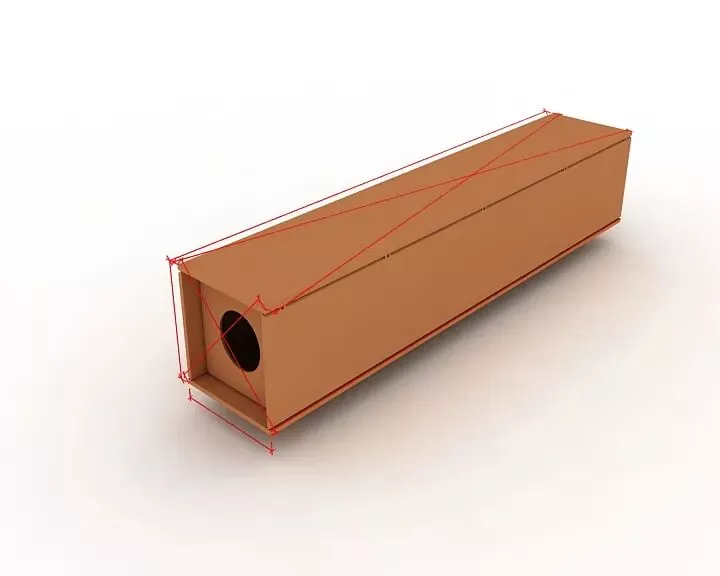
I. Algemene lay-outtekening
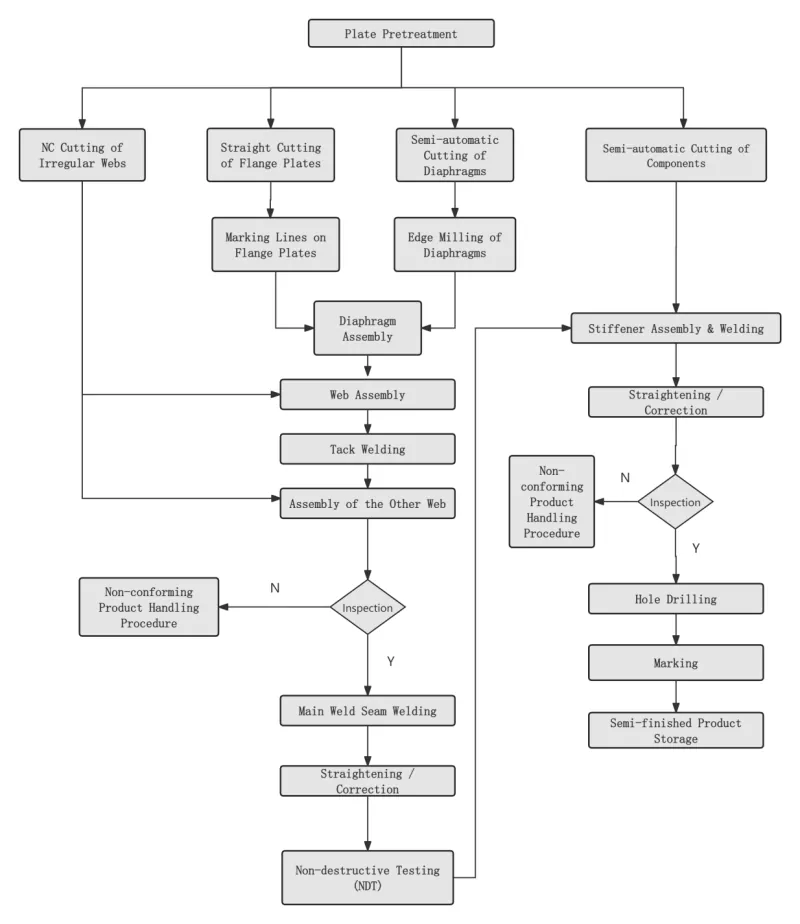
Ⅱ. Sleutelproces
|
Stap 1 Voorbehandeling van het oppervlak van stalen platen |
Uitgevoerd in overeenstemming met ontwerp- of procesvereisten vóór het blankeren van stalen platen. |
|
|
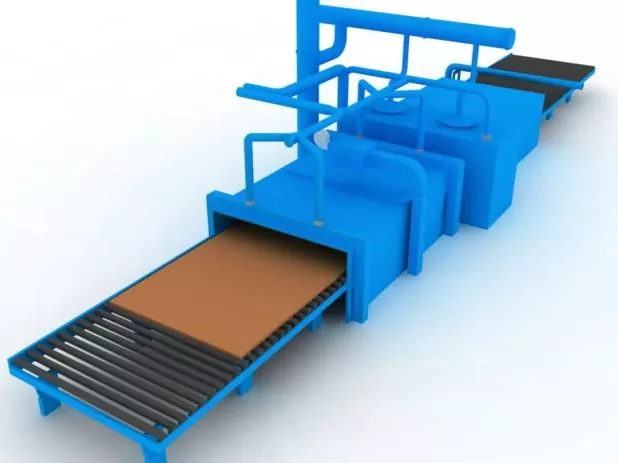
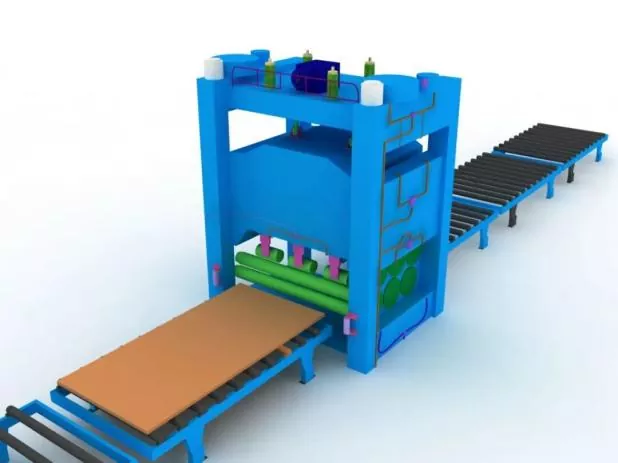
Stap 2 Stalen plaat rechttrekken |
Het algehele rechttrekken moet worden uitgevoerd na de voorbehandeling van de stalen plaat om de nauwkeurigheid van de blanking te garanderen en de interne restspanning van de stalen plaat te verlichten. |
|
|
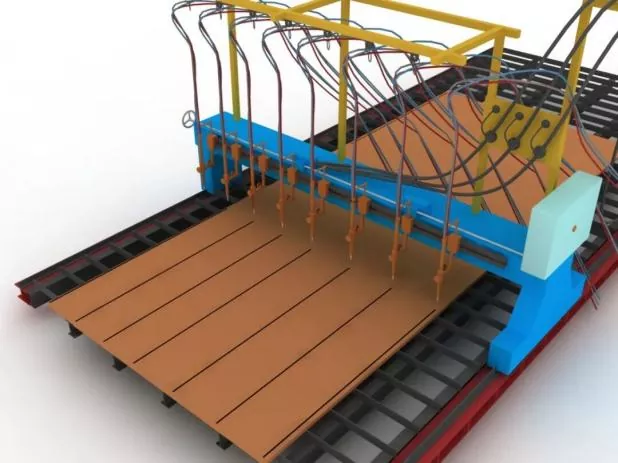
Stap 3 Snijden en stansen van onderdelen |
Pas vóór het snijden de snijmachine aan, bevestig het mondstukmodel en controleer de stabiliteit van de luchtdruk. |
|
|
Verwarm tijdens het snijden eerst de snijnaad van de stalen plaat voor en controleer strikt de snijsnelheid. |
||
|
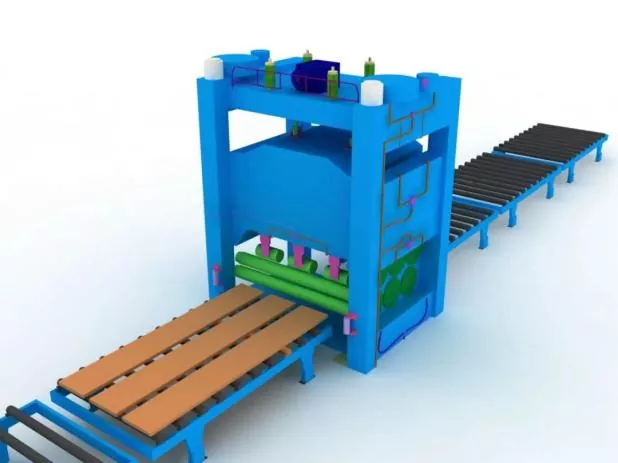
Stap 4 Secundair rechttrekken van onderdelen |
Uitgevoerd na het blank maken van stalen platen om de nauwkeurigheid van de montage te garanderen en de interne restspanning van stalen platen te verminderen. |
|
|
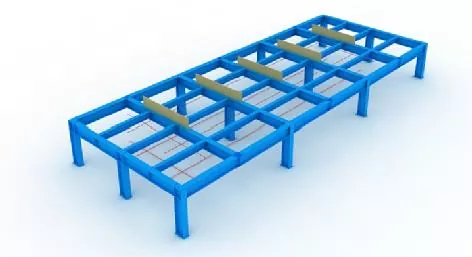
Stap 5 Instelling van mallen en lay-outlijnen |
Vóór de montage moeten eerst de lay-outlijnen en mallen worden ingesteld. |
|
|
Tijdens de installatie van de mal moet het horizontale niveau van de bovenste opening worden gewaarborgd en moet voldoende stijfheid en sterkte worden gegarandeerd. |
||
|
Alle mallen en uitzetlijnen kunnen pas in gebruik worden genomen na inspectie en goedkeuring door daartoe aangewezen personeel. |
||
|
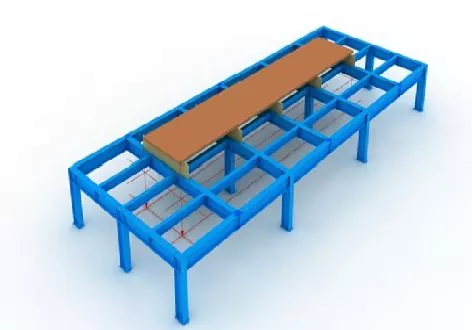
Stap 6 Plaatsing van het onderste paneel |
Nauwkeurig gepositioneerd door schietlood en lay-outlijnen. |
|
|
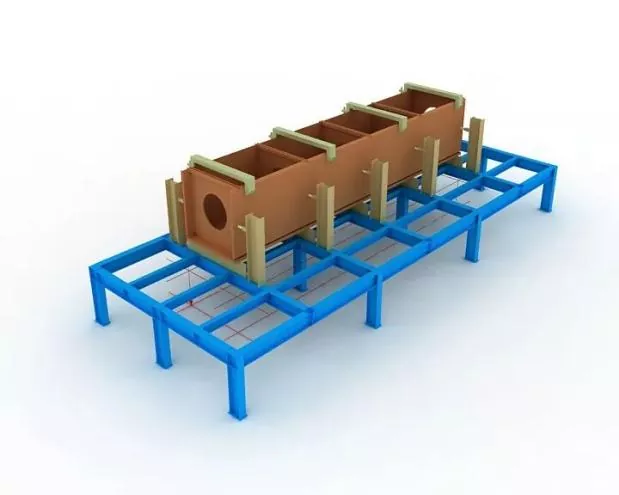
Stap 7 Membraanmontage |
Voordat u de membranen monteert, markeert u de positioneringslijnen op het onderste paneel en verwijdert u drijvende roest aan beide zijden van de lijnen met een slijpschijf. |
|
|
Nadat de membranen zijn opgericht, bevestigt u ze door middel van hechtlassen. |
||
|
Stap 8 Webassemblage |
Nadat het web is gemonteerd en gekwalificeerd, vijzelt u het strak tegen het membraan met een vijzel en maakt u het vervolgens vast door middel van hechtlassen.
|
|
|
Stap 9 Montage van het bovenste paneel |
Volledige nauwkeurige positionering van het bovenste paneel met schietlood, vervolgens fixeren door middel van hechtlassen. |
|
|
Stap 10 Diafragma-elektroslaklassen |
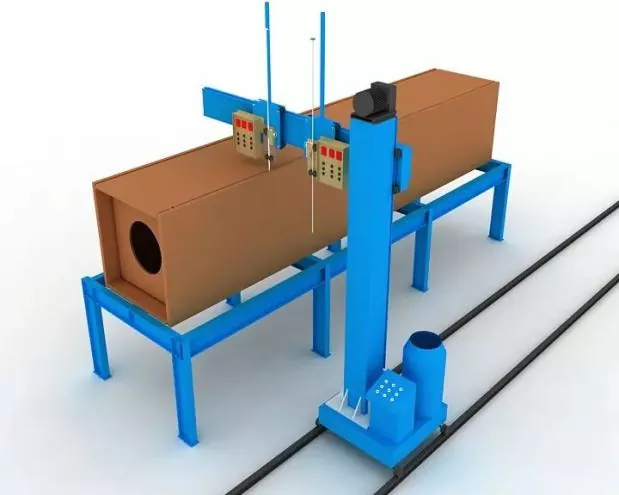
Voor membranen wordt enkelzijdig elektroslaklassen toegepast. |
|
|
Tijdens het lassen moeten koperen hulzen voor het starten en doven van de boog worden geïnstalleerd bij de bovenste en onderste openingen van de elektroslaklasgaten. |
||
|
De lasstroom en -spanning moeten tijdens het lasproces strikt worden gecontroleerd en er moet aandacht worden besteed aan het observeren van de kleurverandering van het elektroslaklasgebied op de baan. |
||
|
Stap 11 Algemene inspectie |
Concentreer u tijdens de inspectie op het controleren of de componentlengte, diagonale afmetingen en eindsectie-afmetingen voldoen aan de ontwerp- en specificatie-eisen, en corrigeer alle onderdelen die buiten de tolerantie vallen. |
|
|
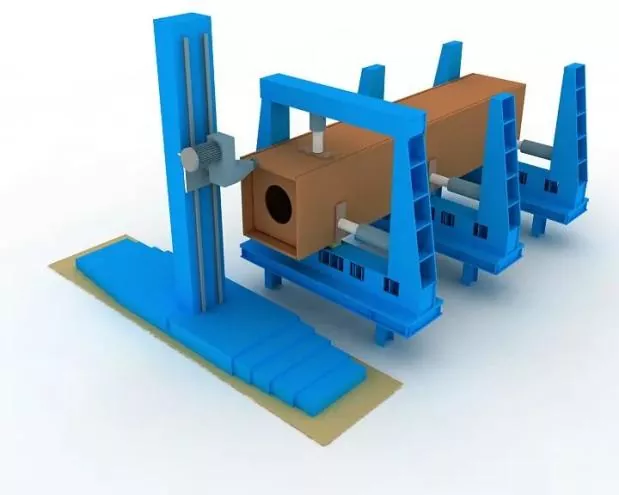
Stap 12 Eindfrezen |
Frees het kopvlak na montage en lassen. |
|
|
Garandeer de vlakheid van de leden en de parallelliteit tussen kopvlak en frees. |
||
|
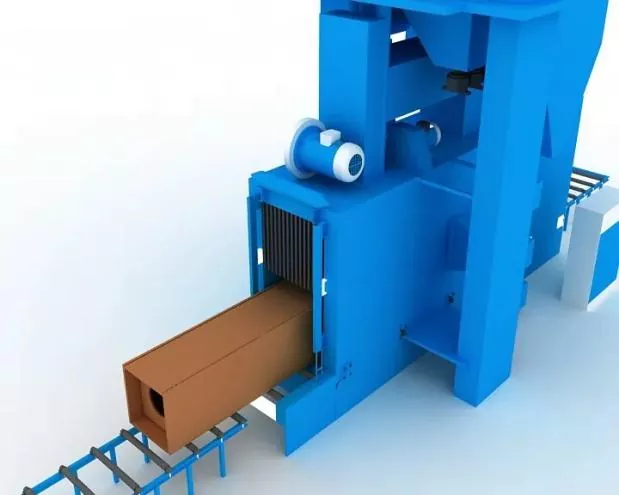
Stap 13 Zandstralen en roest verwijderen |
Volledige roestverwijdering door middel van zandstralen na het lassen, en vervolgens overbrengen naar coatingconstructie. |
|

Ⅲ. Specificaties voor montage, positionering en lassen
|
Nauwkeurigheid van de montage |
Tijdens montage: ● Er moeten passende maatregelen worden getroffen om lasvervorming onder controle te houden. ● Laskrimptoeslagen en redelijke omgekeerde vervorming moeten worden gereserveerd om de afmetingen van de componenten te controleren en de juiste vorm te garanderen. |
|
De toegestane afwijkingen voor de fabricage en montage van lasverbindingen, evenals de maattoleranties van structurele componenten, moeten voldoen aan de vereisten van de Code voor acceptatie van constructiekwaliteit van staalconstructies (GB 50205). |
|
|
Montage positionering lassen |
Het wordt geïmplementeerd door middel van semi-automatisch gasmetaalbooglassen met massieve draad (GMAW). |
|
Lasser |
Lassers die zich bezighouden met assemblage-hechtlassen moeten in het bezit zijn van de overeenkomstige kwalificatiecertificaten die zijn gespecificeerd in de Technische specificatie voor het lassen van stalen constructies (JGJ81). |
|
Positie van hechtlassen |
Positie van hechtlassen: Hechtlassen moeten het begin en einde van formele lassen vermijden en mogen niet worden geplaatst op hoeken, randen, uiteinden en andere kritieke gebieden die vatbaar zijn voor structurele sterkte en fabricagefouten. |
|
Bij T-verbindingen geldt het hechtlassen: Dient aan beide zijden symmetrisch te worden uitgevoerd; ondertussen moet hechtlassen in de groef zoveel mogelijk worden vermeden. Voor groeflassen met volledige penetratie: Er moet hechtlassen worden uitgevoerd op de groef voor achtergutsen, bijvoorbeeld achtergutsen. |
|
|
De montage- en lasposities van lassteunplaten en op- en afloopplaten moeten voldoen aan de relevante normen |
|
|
Lasmaterialen |
Lasmaterialen die worden gebruikt voor montage en hechtlassen moeten consistent zijn met die voor formeel lassen, d.w.z. dezelfde lasmaterialen als bij officieel lassen moeten worden gebruikt. |
|
Voor montagelassen tussen hoogsterkte staal en laagsterkte staal moeten de lasmaterialen worden gekozen in overeenstemming met de laagsterkte staalsoort. |
Gerelateerd nieuws
- Nationale Daggroeten van Eihe Staalconstructie
- Succesvol eerste hijsen! Het Asia Pacific Marokko-project uitgevoerd door Eihe Steel
- Kwalificatieverlenging goedgekeurd! Eihe breidt gestaag de mondiale marktvoetafdruk uit
- EHSS-levering van staalconstructies voor luchthavens en stations
- Focus op mondiale ontwikkeling: Shandong Steel Structure Industry Association houdt met succes een ervaringsuitwisselingsconferentie over industriële internationalisering
- EHSS was uitsluitend gastheer van het 8e Shandong Steel Structure High-Quality Development Forum en de jaarlijkse SSSIA-conferentie 2026 in Qingdao, met volledig succes
Laat een bericht achter