Nederlands
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Analyse van productietechnologie voor staalconstructies
Ⅰ. Overzicht
Fabricage van staalconstructiesis het proces waarbij ontwerptekeningen worden omgezet in fysieke structurele componenten. De kern is het verwerken van staalmaterialen tot gekwalificeerde stalen constructiedelen in overeenstemming met de ontwerpvereisten via productieprocedures in de fabriek, terwijl de profieleigenschappen van staal in wezen onveranderd blijven.
De productietechnologie van staalconstructies is over het algemeen vergelijkbaar met die van mechanische productie. Omdat producten uit staalconstructies uiteindelijk op bouwplaatsen worden geassembleerd, leggen de processen bij dit proces echter een grotere nadruk op precisiecontrole en het voorkomen van vervorming.
Ⅱ. Processtroomschema van de productie van staalconstructies
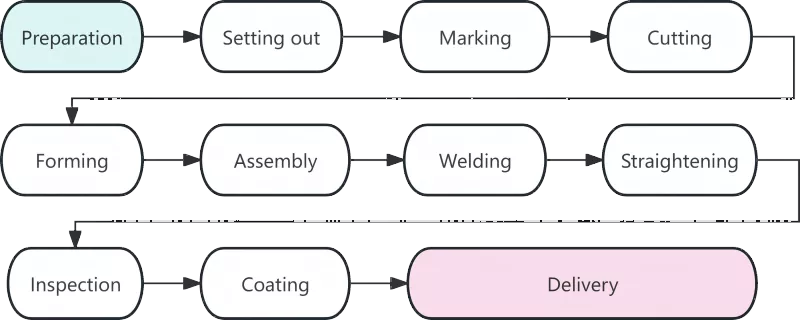
Ⅲ. Gedetailleerde analyse van elke werkprocedure
|
Proces |
Beschrijving |
|
Materiaalvoorbereiding |
Materiaalvoorbereiding markeert het begin van de fabricage van staalconstructies en de kwaliteit ervan heeft rechtstreeks invloed op alle daaropvolgende werkprocedures. Tot de kerntaken in deze fase behoren materiaalacceptatie, rechttrekken en oppervlaktereiniging. Nadat staalmaterialen in de fabriek aankomen, moeten hun materiaalcertificaten worden gecontroleerd aan de hand van de daadwerkelijke producten. Er moet een herinspectie van de chemische samenstelling en mechanische eigenschappen worden uitgevoerd voor staalsoorten die in belangrijke structurele componenten worden gebruikt. Vervormde staalsoorten veroorzaakt tijdens het transport moeten worden rechtgetrokken met behulp van rolrichters of hydraulische vijzelmachines. De ervaring leert dat ongeveer 80% van de maatfouten bij het stansen het gevolg zijn van niet-gerechtte grondstoffen. |
|
Loften |
Lofting is de eerste cruciale stap voor precisiecontrole bij de productie van staalconstructies. Op speciale platforms of lay-outtafels tekenen technici volledige componentverbindingen en contouren in een verhouding van 1:1 in overeenstemming met ontwerptekeningen om de vormen van onderdelen te definiëren. Naast het verifiëren van de tekeningafmetingen, moet er een laskrimptoeslag worden gereserveerd zoals vereist door relevante processen. Over het algemeen moet voor elke stomplas een marge van 1 tot 1,5 millimeter worden gereserveerd. |
|
Markering |
Markeren, ook bekend als krassen, verwijst naar de procedure waarbij sjablonen worden gebruikt om gatposities en bewerkingslijnen voor componentcontouren op stalen platen en secties te markeren. Het principe van "eerst grote onderdelen, later kleine onderdelen" wordt gevolgd om de materiaalbenuttingsgraad te maximaliseren. Door een geoptimaliseerde lay-out kan de totale materiaalbenuttingsgraad oplopen tot meer dan 85%, en zelfs tot boven de 92% na nestoptimalisatie. |
|
Snijden |
Snijden is het proces waarbij grondstoffen langs gemarkeerde lijnen in afzonderlijke delen worden gescheiden. De reguliere snijmethoden omvatten gassnijden, plasmasnijden en lasersnijden. De wijdverbreide toepassing van snijtechnologie met numerieke besturing heeft de precisie en efficiëntie van de fabricage van staalconstructies verbeterd. Sommige snijvlakken zijn geschikt voor direct lassen zonder secundaire randbewerking. |
|
Vormen |
Niet-lineaire componenten zoals gebogen balken en gebogen buizen moeten worden gevormd via koudbuigen of warmbuigen. Koudbuigen wordt uitgevoerd bij kamertemperatuur en is toepasbaar op gewone gebogen componenten. Voor warmbuigen worden staalsoorten vóór het buigen verwarmd tot 900-1100 °C, wat wordt toegepast bij dikke platen of componenten met kleine buigradii. |
|
Montage |
Assembleren betekent het combineren van bewerkte onderdelen zoals vereist door tekeningen en het tijdelijk fixeren ervan door middel van hechtlassen. De standaard montageprocedure is als volgt: Lasnaden van flensplaten slijpen → Bramen op lijfplaten verwijderen → Precieze positionering realiseren met een montagemachine → Volledige montage van enkelzijdig T-profielstaal → Draai de montage om en voltooi de algehele bekisting. |
|
Lassen |
Lassen is de kernprocedure bij de productie van staalconstructies, met hoge technische eisen en strenge kwaliteitscontroles. De meest gebruikte lasmethoden zijn onder meer automatisch ondergedompeld booglassen, CO₂-gasbeschermd lassen en afgeschermd metaalbooglassen. |
|
Rechttrekken |
Thermische spanning die tijdens het lassen wordt gegenereerd, zal vervorming van het onderdeel veroorzaken, die wordt geëlimineerd door rechttrekken om de oorspronkelijke geometrische vorm te herstellen. Veel voorkomende richtmethoden zijn mechanisch rechttrekken, vlamrechttrekken en gecombineerd rechttrekken. Verwarming op dezelfde positie mag niet meer dan drie keer worden uitgevoerd en oververhitting is ten strengste verboden. |
|
Inspectie |
Tijdens het hele productieproces is inspectie een belangrijke garantie voor de productkwaliteit. Gefaseerde inspectie omvat voornamelijk inspectie van grondstoffen, inspectie tijdens het proces en inspectie na het lassen. Fatale defecten zoals scheuren en onvolledige versmelting zijn niet toegestaan binnen lassen. |
|
Coating |
Coating biedt anticorrosie- en brandbescherming voor staalconstructies. Het standaard coatingsysteem bestaat uit drie lagen: zinkrijke epoxyprimer, epoxy-ijzerglimmer tussenlaag en polyurethaan- of fluorkoolstof-toplaag. Brandwerende coating wordt in meerdere dunne lagen aangebracht. De omgevingstemperatuur voor het coaten mag niet lager zijn dan 5°C, de relatieve vochtigheid mag niet hoger zijn dan 85% en de oppervlaktetemperatuur van staal moet minstens 3°C hoger zijn dan het dauwpunt. |
|
Levering vanaf fabriek |
Levering is de laatste stap van de productie van staalconstructies. Componenten die de eindinspectie doorstaan, krijgen unieke serienummers en markeringen. Componenten moeten in groepen worden gebundeld volgens de installatievolgorde. Er moeten houten blokken of rubberen pakkingen tussen de componenten worden geplaatst om krassen op de coating te voorkomen. |
IV. Ontwikkelingstrends van moderne productietechnologie voor staalconstructies
Moderne staalconstructiede productie wordt steeds intelligenter en gemechaniseerder om de productieprecisie en efficiëntie te verbeteren. Numerieke besturingstechnologie, automatisch lassen, BIM-applicatie en virtuele simulatie voor pre-assemblage vertegenwoordigen de toekomstige ontwikkelingstrends van de industrie.
De productie van staalconstructies is een compleet systeem met nauw verbonden processen, hoge precisie-eisen en strikte kwaliteitscontrole. Elke procedure, van lay-out tot coating, heeft rechtstreeks invloed op de kwaliteit van de eindproducten. Met de wijdverbreide toepassing van intelligente technologieën zullen er strengere normen worden aangenomen voor staalconstructies, wat zal leiden tot een verdere verbetering van de productkwaliteit.
Gerelateerd nieuws
- Hoe kies ik de juiste maat voor een paardenstalconstructie met stalen frame?
- Assemblage van staalconstructies ter plaatse + integrale workflow voor hijsconstructies + belangrijke overwegingen
- Waarom kiezen voor een dubbellaags prefab huis met stalen frame voor het moderne leven?
- Negen sleutelpunten voor het ontwerp en de constructie van fabrieksgebouwen met staalconstructies
- Hoe kan de constructie van een kippenstal met staalconstructie het beheer van pluimveebedrijven verbeteren?
- Industriële gebouwen in locomotiefstijl: moet het kantoor met drie verdiepingen van staal of beton zijn?
Laat een bericht achter